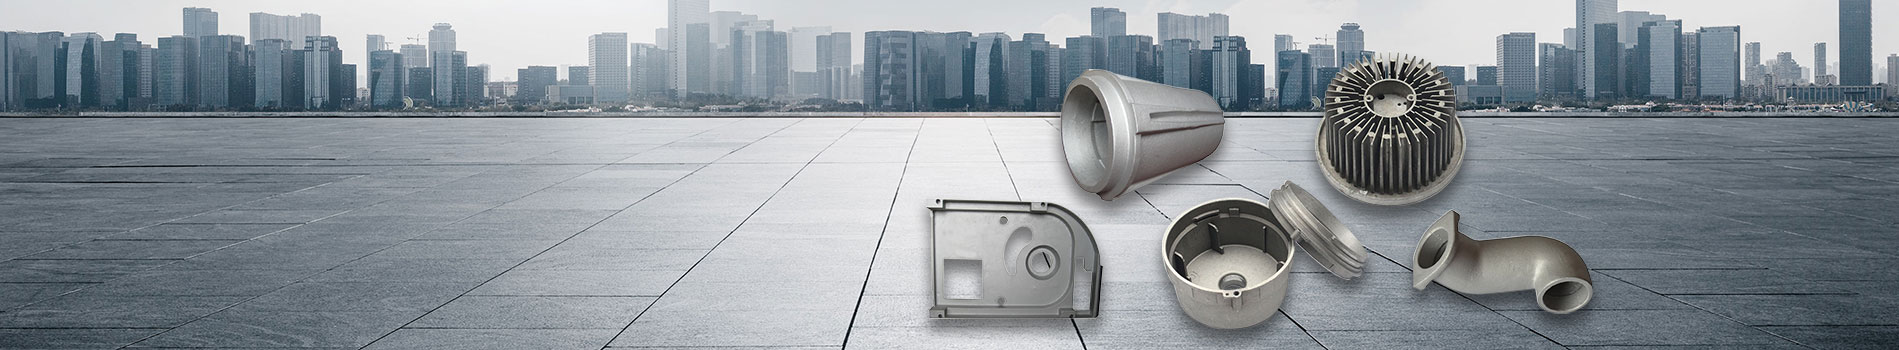
Deneyimli bir alüminyum döküm üreticisi olarak,XuxingsağlarAlçak Basınçlı Dökümkontrollü metal dolumu, tutarlı kalite ve güvenilir mekanik performans gerektiren endüstriyel uygulamalara yönelik çözümler. Bu süreci anlamak, mühendislerin ve satın alma ekiplerinin zorlu bileşenler için doğru üretim yöntemini seçmelerine yardımcı olur.
Düşük basınçlı döküm, erimiş alüminyum alaşımını kapalı bir bekletme fırınından kalıcı bir kalıba itmek için kontrollü gaz basıncını kullanan bir metal şekillendirme işlemidir. Yerçekimi dökümünün aksine, bu yöntem kontrollü aşağıdan yukarıya doluma ve katılaşma sırasında sürekli basınç beslemesine olanak tanır. Bu özellikler türbülansın azaltılmasına, belirli döküm kusurlarının en aza indirilmesine, malzeme kullanımının iyileştirilmesine ve tutarlı mekanik özelliklere sahip bileşenlerin üretimini desteklemeye yardımcı olur. Yaygın uygulamalar arasında otomotiv tekerlekleri, silindir kafaları, motor bileşenleri, pervaneler ve endüstriyel parçalar bulunur. Bu kılavuz, sürecin nasıl çalıştığını, avantajlarını ve sınırlamalarını, malzeme seçimini, kalite kontrolünü ve alıcıların bir döküm tedarikçisi seçerken dikkate alması gereken faktörleri açıklamaktadır.
1. Alçak Basınçlı Döküm Nedir?
2. Üretim Süreci Nasıl İşliyor?
3. Başlıca Avantajları Nelerdir?
4. Hangi Endüstriler Düşük Basınçlı Döküm Kullanıyor?
6. Diğer Döküm Yöntemleriyle Nasıl Karşılaştırılır?
7. Döküm Kalitesini Ne Belirler?
8. Döküm Tedarikçisini Nasıl Seçmelisiniz?
Yaygın olarak LPDC olarak kısaltılan Düşük Basınçlı Basınçlı Döküm, nispeten düşük gaz basıncının erimiş metali bir yükseltici tüp boyunca yukarı doğru ve bir kalıp boşluğuna doğru zorladığı kalıcı bir kalıba döküm tekniğidir. Metal, boşluğu kontrollü bir şekilde doldurur ve katılaşma gerçekleşirken basınç altında kalır.
Alüminyum alaşımları bu süreçte yaygın olarak kullanılmaktadır çünkü düşük ağırlık, korozyon direnci, termal iletkenlik ve mekanik mukavemetin yararlı bir kombinasyonunu sunarlar. Proses özellikle yapısal bütünlük ve tekrarlanabilir üretim kalitesi gerektiren bileşenler için uygundur.
Erimiş metali kalıba taşımak için öncelikle yerçekimine dayanan geleneksel yerçekimi dökümünün aksine, LPDC doldurma işlemi üzerinde aktif kontrol sağlar. Yüksek basınçlı dökümle karşılaştırıldığında genellikle daha yavaş dolum hızları ve daha düşük enjeksiyon basınçları kullanılır.
Xuxing'in düşük basınçlı döküm bilgilerine göre, sağlam alüminyum dökümler elde etmek için metal sıcaklığının, kalıp sıcaklığının, dolum hızının ve basınç tutma süresinin kontrol edilmesi şarttır.
Düşük basınçlı döküm prosesi birkaç koordineli aşama içerir. Her aşama, son bileşenin yoğunluğunu, boyutsal doğruluğunu, yüzey durumunu ve mekanik özelliklerini etkiler.
Alüminyum alaşımı eritilerek uygun sıcaklığa getirilir. Operatörler, oksit kalıntıları, hidrojene bağlı gözeneklilik ve erken katılaşma riskini azaltmak için eriyik temizliğini ve sıcaklığını yönetmelidir.
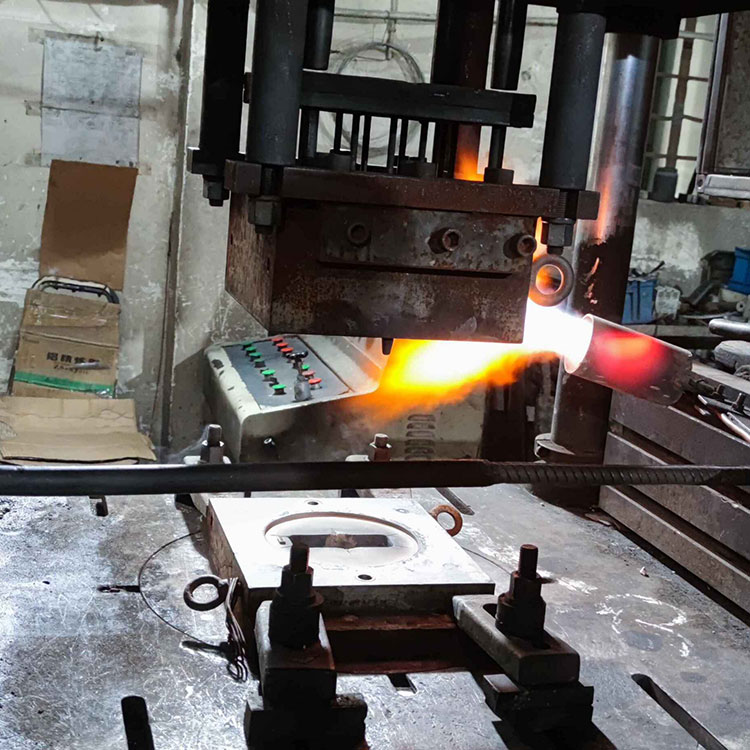
Erimiş metal, kalıbın altındaki kapalı bir fırında tutulur. Tipik olarak basınçlı hava veya uygun bir inert gaz sistemi ile sağlanan kontrollü gaz basıncı, metali bir yükseltici tüp aracılığıyla kalıp boşluğuna doğru yukarı doğru iter.
Aşağıdan yukarıya dolum, kontrolsüz dökmeden kaynaklanan türbülansın azaltılmasına yardımcı olur. Gerçek basınç profili alaşıma, kalıp geometrisine, kaldırma yüksekliğine ve bileşen gereksinimlerine bağlıdır.
Kalıp boşluğu dolduktan sonra, sıvı metalin halen katılaşmakta olan bölgelere beslenmesine yardımcı olmak için basınç korunur. Doğru basınç zamanlaması, yönlü katılaşmayı destekler ve büzülmeye bağlı kusurları azaltabilir.
Döküm yeterince katılaştığında basınç kaldırılır ve kalıp açılır. Bileşen kaldırılır ve gerekli düzeltme, ısıl işlem, işleme veya yüzey bitirme işlemleri gerçekleştirilir.
Muayene yöntemleri parçanın işlevine ve çizim gereksinimlerine göre seçilir. Uygun olduğunda boyut ölçümü, görsel muayene, mekanik test ve radyografik muayene kullanılabilir.
LPDC, metal akış kontrolü, döküm bütünlüğü ve üretim verimliliği arasındaki dengesi nedeniyle değerlidir. Başlıca faydaları aşağıdakileri içerir.
Bu faydalar otomatik değildir. Gerekli sonuçları elde etmek için alaşım temizliği, kalıp tasarımı, sıcaklık yönetimi, soğutma koşulları ve proses izlemenin tümü kontrol edilmelidir.
Düşük basınçlı döküm, mukavemetin, boyutsal tutarlılığın ve güvenilir iç kalitenin önemli olduğu alüminyum bileşenler için yaygın olarak kullanılır.
Tipik uygulamalar arasında alüminyum jantlar, silindir kafaları, motor bileşenleri, süspansiyon parçaları ve seçilmiş yapısal bileşenler bulunur. Bu parçalar, azaltılmış ağırlık, yorulma direnci ve tekrarlanan yüklemeler altında güvenilir performansın bir kombinasyonunu gerektirebilir.
Endüstriyel ekipman üreticileri, kontrollü doldurma ve neredeyse net şekle sahip üretimden yararlanan dökme alüminyum muhafazalar, pervaneler ve diğer bileşenleri kullanır. Tasarıma bağlı olarak döküm, bir parçanın tamamen katı stoktan üretilmesine kıyasla gereken işlemeyi azaltabilir.
Pompa bileşenleri, çarklar ve ilgili parçalar, geometri ve alaşım gereksinimleri uygun olduğunda bu süreçten faydalanabilir. Sıvılara veya çalışma basıncına maruz kalan bileşenler için ek işleme ve basınç veya sızıntı testi gerekli olabilir.
İç geçitleri olan karmaşık dökümler, uygun kum maçaları veya diğer maça sistemleri kullanılarak üretilebilir. Bu özellikler, mühendislerin yalnızca işleme yoluyla üretilmesi zor veya pahalı olan geometriler oluşturmasına olanak tanır.
Alüminyum alaşımları LPDC için kullanılan en yaygın malzemeler arasındadır. Uygun kalite, bileşenin güç gereksinimlerine, sünekliğine, korozyon direncine, ısıl işlem gereksinimlerine ve çalışma ortamına bağlıdır.
| Malzeme veya Alaşım | Tipik Özellikler | Potansiyel Uygulamalar |
|---|---|---|
| A356 Alüminyum Alaşım | İyi dökülebilirlik, korozyon direnci ve ısıl işlem potansiyeli | Otomotiv tekerlekleri, yapısal bileşenler ve seçilmiş makine parçaları |
| Al-Si-Mg Alüminyum Alaşımları | Mukavemet, dökülebilirlik ve ısıl işlem tepkisinin yararlı kombinasyonu | Mekanik performans gerektiren mühendislik bileşenleri |
| Diğer Uygun Alüminyum Alaşımları | Özellikler bileşime ve işleme koşullarına göre değişir | Özel servis gereksinimleri için tasarlanmış özel dökümler |
A356 sıklıkla güç ve süneklik arasında denge gerektiren uygulamalar için düşünülür. Ancak alaşımın adı tek başına nihai özellikleri garanti etmez. Kimyasal bileşim, döküm koşulları, ısıl işlem ve muayene sonuçlarının tümü performansı etkiler.
Üretimden önce alıcılar, alaşımın kesin özelliklerini, geçerli malzeme standartlarını, gerekli mekanik özellikleri ve döküm sonrası işlemleri üreticiyle teyit etmelidir.
Farklı döküm teknolojileri farklı üretim hedeflerine hizmet eder. En iyi seçim bileşen geometrisine, yıllık talebe, malzeme gereksinimlerine, takım yatırımına ve kabul edilebilir kusur seviyelerine bağlıdır.
| Karşılaştırma Faktörü | Alçak Basınçlı Döküm | Yüksek Basınçlı Döküm | Yerçekimi Basınçlı Döküm |
|---|---|---|---|
| Metal Dolgu | Alttan kontrollü basınç | Yüksek basınç altında yüksek hızlı enjeksiyon | Öncelikle yerçekimi tarafından tahrik edilir |
| Tipik Güçlü Yönler | Kontrollü dolum ve sağlam yapısal döküm potansiyeli | Yüksek üretim hızı ve karmaşık ince duvarlı şekiller | Nispeten basit süreç ve takım düzenlemesi |
| Üretim Hızı | Genellikle orta ila yavaş | Genellikle hızlı | Genellikle ılımlı |
| Malzeme Kullanımı | Kalıp tasarımına bağlı olarak genellikle tercih edilir | Yolluk tasarımına ve geri dönüşüm uygulamalarına bağlıdır | Yolluk ve besleme tasarımına bağlıdır |
| Isıl İşlem | Uygun alaşımlar ve sağlam dökümler için mümkündür | Bazı uygulamalar için gözeneklilik ve proses koşullarıyla sınırlıdır | Uygun alaşımlar ve döküm kalitesi için mümkün |
| Tipik Uygulamalar | Tekerlekler ve yapısal alüminyum parçalar | Muhafazalar, braketler ve yüksek hacimli bileşenler | Genel alüminyum bileşenler ve endüstriyel parçalar |
LPDC otomatik olarak her alternatiften üstün değildir. Hızlı üretim ve ince duvarların öncelikli olduğu durumlarda yüksek basınçlı döküm tercih edilebilir. Yerçekimi basınçlı döküm, uygun bileşenler için daha basit bir yol sunabilir. Mühendisler tek bir parametreye dayalı bir süreç seçmek yerine tüm üretim gereksinimlerini karşılaştırmalıdır.
Daha fazla değerlendirme için Xuxing'in alüminyum döküm üretim kaynaklarına bakın ve kalıcı kalıba döküm çözümlerinin amaçlanan uygulamaya uygunluğunu inceleyin.
Güvenilir düşük basınçlı döküm, malzeme özelliklerinin, takım tasarımının, termal yönetimin ve üretim kontrollerinin etkileşimine bağlıdır. Çeşitli faktörler özel ilgiyi hak ediyor.
Kritik bileşenler için bir kalite planı boyutsal raporları, sertlik veya çekme testini, metalografik incelemeyi ve X-ışını incelemesini içerebilir. Her parça her testi gerektirmez; Denetim planı çizimi, hizmet koşullarını ve müşteri özelliklerini yansıtmalıdır.
Bir tedarikçinin seçilmesi, ilk teklifin karşılaştırılmasından daha fazlasını içerir. Alıcılar, üreticinin gerekli teknik ve ticari spesifikasyonları karşılayan bileşenleri tutarlı bir şekilde üretip üretemediğini doğrulamalıdır.
Ningbo Yinzhou Xuxing Machinery Co., Ltd. olarak da bilinen Xuxing, alüminyum alaşımlı düşük basınçlı döküm, yerçekimi basınçlı döküm, yüksek basınçlı döküm ve çinko alaşımlı dökümdeki üretim yeteneklerini açıklıyor. Şirket, 17 yıldan fazla üretim tecrübesine ve günde 500 parçayı aşan üretim kapasitesine sahiptir. Alıcılar mevcut kapasiteyi, teknik kapsamı ve projeye özel gereksinimleri doğrudan şirketle teyit etmelidir.
Doğru bir fiyat teklifi hazırlamak için tedarikçiye 2D çizimler veya 3D modeller, alaşım gereksinimleri, yıllık talep, tolerans özellikleri, yüzey kalitesi beklentileri ve her türlü test veya sertifikasyon gerekliliklerini sağlayın.
Temel amaç, kontrollü gaz basıncı altında kalıcı bir kalıbı erimiş alaşımla doldurarak metal bileşenler üretmektir. Bu yöntem doldurma stabilitesini artırabilir, belirli döküm kusurlarını azaltabilir ve tutarlı mekanik özelliklere sahip alüminyum parçaların üretimini destekleyebilir.
Evet. Düşük basınçlı döküm, alüminyum jant üretiminde yaygın olarak kullanılır çünkü kontrollü dolum ve basınç beslemesi, iyi yapısal bütünlüğü ve yorulma performansını destekleyebilir. Nihai uygunluk alaşıma, jant tasarımına, ısıl işleme ve doğrulama testine bağlıdır.
Düşük basınçlı döküm, erimiş metali genellikle alttan bir kalıba taşımak için nispeten düşük gaz basıncı kullanır. Yüksek basınçlı döküm, metali çok daha yüksek basınçta hızla enjekte eder. LPDC genellikle yapısal bütünlük ve ısıl işleme tabi tutulabilen alaşımlar için seçilirken, HPDC sıklıkla yüksek üretim oranları ve karmaşık ince duvarlı parçalar için seçilir.
Evet, seçilen alüminyum alaşımları, döküm kalitesi ve alaşım bileşimi uygunsa, T6 işlemi de dahil olmak üzere ısıl işleme tabi tutulabilir. Üretici, prosesi, arıtma parametrelerini ve nihai mekanik özellikleri proje spesifikasyonlarına göre doğrulamalıdır.
Başlıca maliyet faktörleri arasında parça boyutu ve karmaşıklığı, alaşım seçimi, takım tasarımı, yıllık sipariş miktarı, üretim çevrim süresi, işleme, ısıl işlem, muayene ve son işlem gereksinimleri yer alır. Teknik spesifikasyonların eksiksiz sağlanması, tedarikçilerin daha güvenilir bir teklif hazırlamasına yardımcı olur.
Bir bileşen çizimi veya 3 boyutlu model, malzeme kalitesi, tahmini yıllık hacim, kritik boyutlar, yüzey gereksinimleri, ısıl işlem ihtiyaçları ve inceleme kriterleri sağlayın. Parçanın güvenlik açısından kritik olması veya basınca veya yorulma yüklemesine dayanması gerekiyorsa ilgili performans gereksinimlerini açıkça belirtin.
Düşük Basınçlı Döküm, üreticilere kontrollü metal dolgu, iyi malzeme kullanımı ve güvenilir mekanik performans potansiyeli ile alüminyum bileşenler üretmenin pratik bir yolunu sunar. Etkinliği doğru alaşımın seçilmesine, kalıp ve basınç profilinin optimize edilmesine, katılaşmanın kontrol edilmesine ve uygun muayene yöntemlerinin uygulanmasına bağlıdır. Otomotiv, endüstriyel makineler ve diğer zorlu uygulamalarda, tüm üretim sürecinin değerlendirilmesi, tutarlı kalite ve rekabetçi üretim maliyetlerine ulaşmak açısından çok önemlidir.
Özelleştirilmiş alüminyum dökümler alıyorsanız veya yeni bir proje için döküm süreçlerini karşılaştırıyorsanız Xuxing, uygun üretim seçeneklerini keşfetmenize yardımcı olabilir. Sonraki adımları tartışmak için çizimlerinizi, malzeme gereksinimlerinizi, hedef miktarlarınızı ve kalite spesifikasyonlarınızı paylaşın.Bize UlaşınBugün bir fiyat teklifi talep etmek ve uygulamanıza özel olarak tasarlanmış düşük basınçlı döküm çözümleri hakkında daha fazla bilgi edinmek için iletişime geçin.


